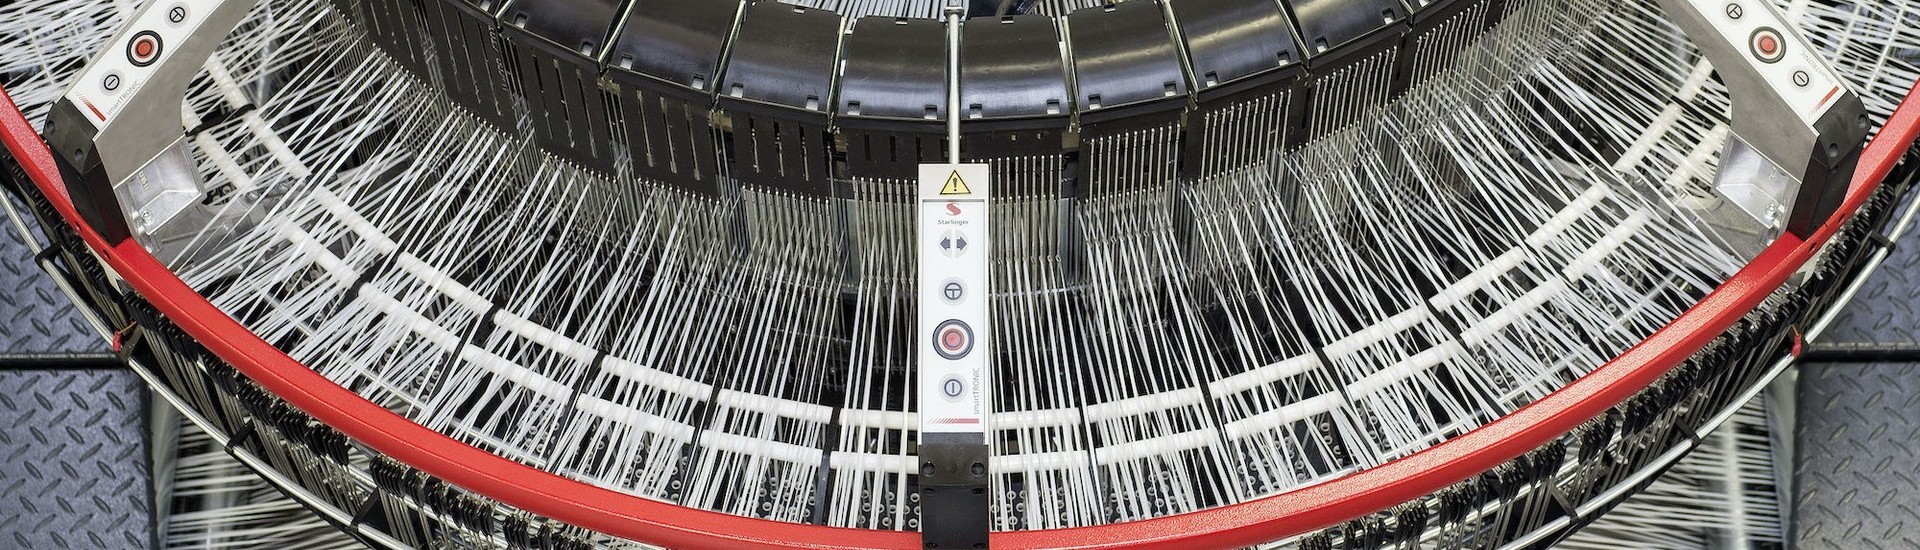
گونیهای بافتهشده از جنس پلیپروپیلن (PP Woven Sacks) استخوانبندی لجستیک غلات، حبوبات، آرد، قند و نهادههای دامی را در زنجیره تامین کشور تشکیل میدهند. بیشتر خریداران در استعلام قیمت فقط به طول و عرض اسمی کیسه اشاره میکنند؛ در حالی که در فرآیند تولید نساجی، شاخصهایی نظیر گرماژ (GSM)، نمره دنیر الیاف، تراکم بافت در هر اینچ، جنس نخ دوخت و شیوه برش دهانه هستند که مانع از شکافتن بار زیر فشار ردیف دهم پالت میشوند.
استاندارد بینالمللی ISO 23560 ضوابط دقیق مهندسی را برای کیسههای ۲۵ و ۵۰ کیلوگرمی مخصوص محصولات غذایی و کشاورزی تدوین کرده است. این مقاله به عنوان یک راهنمای کارگاهی و فنی، پارامترهای تولید، محاسبه ریاضی وزن، و دستورالعملهای کنترل کیفیت گونیهای بافتهشده را گامبهگام بررسی میکند.
۱. محاسبه گرماژ پارچه (GSM) و وزن هر تخته کیسه
گرماژ بیانگر وزن پارچه گونی بر حسب گرم در هر متر مربع (Grams per Square Meter یا GSM) است. گرماژ مستقیماً با ضخامت نخ و چگالی بافت ارتباط دارد و اصلیترین متغیر در تعیین مقاومت تسلیم پارچه است.
برای محاسبه دقیق وزن تئوریک یک تخته گونی، از فرمول زیر در خط اکستروژن و گردباف استفاده میشود:
وزن تئوریک گونی (گرم) = ۲ × (عرض بر حسب متر × طول بر حسب متر) × GSM + وزن لبه تاشده کف + وزن نخ دوختبه عنوان مثال، برای یک کیسه آردی استاندارد با ابعاد ۶۰ سانتیمتر عرض و ۱۰۰ سانتیمتر طول و گرماژ اسمی ۷۵ گرم:
- مساحت دولایه گونی: ۲ × ۰.۶ × ۱.۰ = ۱.۲ متر مربع.
- وزن خالص بدنه پارچه: ۱.۲ × ۷۵ = ۹۰ گرم.
- وزن لبه تای کف (۳ سانتیمتر تاخوردگی دوبل) به همراه نخ دوخت پلیاستر: حدود ۵ الی ۶ گرم.
- وزن نهایی هر تخته در خروجی بسته: ۹۵ تا ۹۶ گرم.
| نوع محصول بستهبندی | ابعاد متداول (سانتیمتر) | ظرفیت بارگیری (کیلوگرم) | گرماژ استاندارد (GSM) | وزن تقریبی هر تخته (گرم) |
|---|---|---|---|---|
| سبوس گندم و جو | ۷۰ × ۱۲۰ | ۲۵ الی ۳۰ (فله سبک) | ۶۰ الی ۶۵ | ۶۰ الی ۶۵ |
| آرد خبازخانه و قنادی | ۶۰ × ۱۰۰ | ۴۰ الی ۵۰ | ۷۵ الی ۸۵ | ۹۰ الی ۱۰۰ |
| شکر سفید تصفیهشده | ۶۰ × ۹۰ | ۵۰ | ۸۰ الی ۹۰ (با لمینت/لاینر) | ۹۵ الی ۱۱۰ |
| برنج صادراتی طارم و هاشمی | ۵۰ × ۸۰ | ۲۰ الی ۲۵ | ۶۵ الی ۷۵ | ۵۵ الی ۶۵ |
| کود اوره و فسفات گرانول | ۵۵ × ۹۵ | ۵۰ | ۸۵ الی ۹۵ | ۹۰ الی ۱۰۵ |
| سیبزمینی و پیاز بذری | ۶۰ × ۱۰۰ | ۳۵ الی ۴۵ | ۷۰ الی ۸۰ (تار و پود تنفسی) | ۸۰ الی ۹۰ |
۲. نمره دنیر (Denier) الیاف و کنترل خط اکسترودر
نخ پلیپروپیلن مورد استفاده در گونیبافی به صورت نوارهای باریک ممتد (Tape Yarn) از طریق فرآیند فیلم دمشی یا ریختهگری (Cast Film) و سپس برش تیغهای تولید میشود.
- تعریف دنیر: وزن ۹۰۰۰ متر از نوار پلیپروپیلن بر حسب گرم.
- دنیر ۶۵۰ تا ۷۵۰: الیاف بسیار ظریف برای گونیهای ریزبافت برنجی با وزن سبک و زیردست نرم.
- دنیر ۸۰۰ تا ۹۰۰: نمره استاندارد برای کیسههای آردی، گندم و شکر.
- دنیر ۱۰۰۰ تا ۱۲۰۰: الیاف ضخیم با استحکام تسلیم بالا ویژه کیسههای صادراتی کود شیمیایی و مواد معدنی سنگین.
در خط اکستروژن، نسبت کشش (Draw Ratio) بین ۱ به ۵ تا ۱ به ۷ تنظیم میشود تا زنجیرههای مولکولی پلیپروپیلن در جهت طولی همراستا شوند. این کشش جهتدار مقاومت کششی الیاف را از ۳۰ مگاپاسکال اولیه به بیش از ۴۵۰ مگاپاسکال در محصول نهایی میرساند.
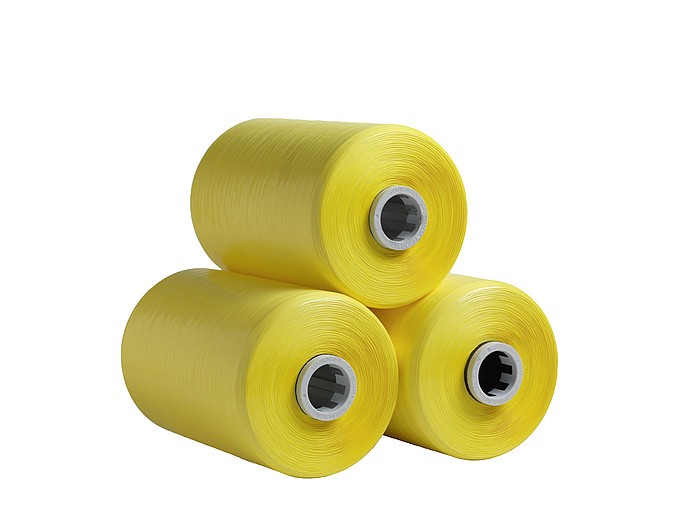 کنترل نمره دنیر، یکنواختی و کشش نوارهای پلیپروپیلن روی قفسه بوبینهای گردباف
۳. تراکم بافت تار و پود (Mesh Count)
تراکم بافت بر اساس تعداد نخهای تار (در جهت طول) و پود (در جهت عرض) در هر اینچ مربع سنجیده میشود:
- تراکم ۱۰ × ۱۰ رشته در اینچ: متداول در گونیهای زبر و بارهای درشتدانه نظیر جو، ذرت، زغال چوب و حبوبات.
- تراکم ۱۲ × ۱۲ رشته در اینچ: تراکم بهینه برای پودرهای نرم مانند آرد ستاره. اگر تراکم کمتر باشد، در اثر ضربه ناشی از افتادن روی نوار نقاله، گرد آرد از لابلای بافت به بیرون پاشیده میشود (Bleeding Effect).
- تراکم ۱۴ × ۱۴ رشته در اینچ: بافت فشرده ویژه گونیهای بدون لمینت که برای پودرهای فوقریز معدنی (سیلیس و کربنات) یا پرکنی پرسرعت بادی استفاده میشوند.
۴. مقایسه سه روش برش دهانه گونی
ورود پرز و الیاف پلاستیکی به محمولههای آردی یکی از مهمترین تخلفات بهداشتی در صنایع غلات است. علت اصلی این اتفاق استفاده از برش نامناسب در دهانه گونی است:
- برش سرد مکانیکی (Cold Cut): تیغه فلزی بدون اعمال حرارت پارچه را قیچی میکند. انتهای تارها آزاد مانده و با کوچکترین سایش یا کشش دست، سرنخها ریشریش شده و داخل ماده غذایی میریزند. این روش فقط برای اقلام کشاورزی صنعتی و غیرغذایی مجاز است.
- برش حرارتی برقی (Heat Cut): یک المنت حرارتی داغ لبهها را برش میزند. حرارت موجب ذوب موضعی الیاف شده و سرنخها به هم جوش میخورند.
- برش التراسونیک (Ultrasonic Cut): فناوری نوین با امواج صوتی فرکانس بالا (۲۰ کیلوهرتز). بدون ایجاد لبه سوخته یا سیاه، دهانه گونی کاملاً مسطح و عاری از هرگونه پلیسه یا ریشهشدگی فیکس میشود و مطلوبترین گزینه برای صنایع آرد و شیرخشک است.
 آزمون کنترل کیفی مقاومت کششی تار و پود و استحکام دوخت طبق استاندارد ISO 23560
۵. استحکام دوخت کف؛ استاندارد ISO 13935-1
بیش از نیمی از خسارات پاره شدن کیسهها در حین تخلیه بار، ناشی از گسیختگی درز دوخت کف است. رعایت سه شرط زیر برای تایید استحکام دوخت ضروری است:
- عرض تای کف (Bottom Folding): گونی باید حداقل ۲.۵ تا ۳ سانتیمتر به صورت دوبل (Single Fold Double Stitch یا Double Fold Single Stitch) تا شود. تاهای باریکتر از ۲ سانتیمتر زیر بار ۵۰ کیلوگرم از زیر بخیه در میروند.
- گام دوخت (Stitch Length): فاصله هر کوک باید بین ۶.۵ تا ۸.۵ میلیمتر باشد. اگر اپراتور چرخ فاصله کوکها را به کمتر از ۵ میلیمتر کاهش دهد، سوزن مثل پرفراژ عمل کرده و خط دوخت در اولین افتادگی متلاشی میشود.
- جنس نخ دوخت: استفاده از نخ فیبریله پلیپروپیلن یا نخهای فیلامنتی پلیاستر نمره ۲۰/۳ تا ۲۰/۴ با ضریب کشسانی کنترلشده الزامی است. نخهای پنبهای سنتی به علت پوسیدگی در اثر رطوبت کف انبار، هرگز نباید در بستهبندی بیش از ۲۰ کیلوگرم استفاده شوند.
۶. آزمونهای استاندارد کنترل کیفی کارگاهی
پیش از خروج پالتهای گونی از کارخانه، سه تست میدانی طبق دستورالعمل ISO 23560 انجام میشود:
الف) آزمون کشش نوار (Tensile Testing طبق ISO 13934-1)
نمونههایی به عرض ۵ سانتیمتر از جهت تار و پود برش خورده و در فکهای دستگاه کشش قرار میگیرند. حداقل نیروی کشش مجاز برای پاره شدن نوار در گونیهای ۵۰ کیلویی نباید کمتر از ۶۵۰ نیوتن در جهت تار و ۵۵۰ نیوتن در جهت پود باشد.
ب) آزمون سقوط آزاد (Drop Test)
کیسه با ۵۰ کیلوگرم ماده پرکننده متراکم (مانند ماسه بادی یا آرد دامی) پر شده و درب آن دوخته میشود. کیسه از ارتفاع ۱.۲ متری یک بار از کف و یک بار از پهلو روی سطح بتنی مسطح پرتاب میشود. رخ دادن هرگونه پارگی در بدنه یا درز دوخت، نشانه عدم انطباق محموله با استاندارد است.
ج) آزمون تنفس و گذردهی هوا
در موادی مانند غلات که نیازمند تنفس بیولوژیکی هستند، میزان عبور هوای فشرده با فشار سنج استاندارد اندازهگیری میشود تا از ایجاد شرایط بیهوازی و فساد بذر پیشگیری شود.
۷. عیبیابی رایجترین خطاهای تولید در خطوط گردباف
در فرآیند بافت گونی با دستگاههای گردباف ۴، ۶ یا ۸ شاتل، نوسانات زیر رخ میدهد که نیازمند نظارت کارگاهی است:
- پدیده تارافتادگی (Dropped Warp): اگر سنسور توقف الکترومکانیکی دستگاه گردباف کند عمل کند، در اثر پاره شدن یک رشته تار، خطی موازی در سراسر کیسه بدون نخ باقی میماند. این خط در انبار مقاومت کیسه را تا ۴۰ درصد کاهش میدهد.
- تابخوردگی نخ پود (Tape Twisting): اگر چرخهای هدایتکننده شاتل زاویه اشتباهی داشته باشند، نخ پود به جای خوابیدن تخت، تاب میخورد. نوار تابخورده باعث نازک شدن موضعی بافت و نشت پودر در بارگیری میشود.
- نوسان عرض رول (Roll Width Variation): تغییر دمای محیط سالن بافندگی یا عدم کشش یکنواخت وایندر (Winder) میتواند عرض رول را بین ۱ تا ۲ سانتیمتر تغییر دهد که در اتوماسیون برش و دوخت موجب بروز خطای ابعادی خواهد شد.
۸. دستورالعمل چیدمان و انبارداری در کارخانجات مصرفکننده
حتی باکیفیتترین گونیهای پلیپروپیلن در صورت نگهداری در شرایط غیراستاندارد دچار افت خواص فیزیکی میشوند:
- محافظت در برابر تابش فرابنفش (UV): گونیهای استاندارد فاقد مستربچ آنتییووی نباید در فضای باز زیر نور مستقیم خورشید دپو شوند. تابش بیش از دو هفته آفتاب تابستان، الیاف را شکننده و پودری میکند.
- ارتفاع پالتبندی: کیسههای ۵۰ کیلویی پرشده روی پالتهای چوبی نباید در بیش از ۸ تا ۱۰ طبقه چیده شوند. برای لایههای هشتم به بالا استفاده از استرچ پالت با ضخامت ۲۳ میکرون برای جلوگیری از لغزش افقی کیسهها الزامی است.
- رطوبت و دمای محیط: کیسههای خالی باید در دمای بین ۱۵ تا ۳۰ درجه سانتیگراد و دور از تماس مستقیم با زمین بتنی مرطوب نگهداری شوند تا نرمی اولیه پلیمر حفظ گردد.
۹. چکلیست نهایی مدیر خرید پیش از سفارش عمده
پیش از نهایی کردن قرارداد خرید عدلی گونی، پاسخ پنج سوال زیر را از تولیدکننده دریافت کنید:
- آیا نخها از گرانول فابریک ۱۰۰٪ تولید شدهاند یا از ضایعات بازیافتی آسیابی استفاده شده است؟
- نوع برش دهانه سرد است یا التراسونیک بدون پرز؟
- وزن دقیق هر ۱۰۰۰ تخته گونی با تلرانس مجاز چند کیلوگرم قید شده است؟
- نخ دوخت کف چند رشته است و عرض تای کف چقدر در نظر گرفته شده است؟
- آیا گونیها برای مصارف خاص نیازمند لایه پلیاتیلن ضد رطوبت یا لمینت هستند؟
۱۰. جدول راهنمای عیبیابی خرابیهای میدانی کیسه
| علامت خرابی در خط مصرف | علت ریشهای احتمالی در تولید | اقدام اصلاحی و راهکار کارگاهی |
|---|---|---|
| شکافته شدن خط دوخت کف | گام دوخت کمتر از ۵ میلیمتر (پرفراژ شدن) یا نخ ضعیف | تنظیم گام دوخت روی ۷ میلیمتر و تعویض نخ به پلیاستر چندرشته |
| خروج گرد غلات از بافت | تراکم بافت پایین (کمتر از ۱۰ رشته در اینچ) | افزایش تراکم بافت به ۱۲×۱۲ یا اعمال لمینت سبک ۱۵ میکرون |
| پودر شدن پارچه در آفتاب | فقدان پایدارکننده نوری در فرمولاسیون مستربچ | تزریق حداقل ۱.۵ درصد مستربچ آنتییووی استاندارد (HALS) |
| ریزش پرز نخ در خبازخانه | استفاده از تیغه برش مکانیکی سرد بدون حرارت | ارتقای واحد برش به تیغههای حرارتی یا اولتراسونیک التراواید |
| پارگی طولی در سقوط از نوار | نسبت کشش نامتعادل در خط اکستروژن و دنیر پایین | افزایش دنیر نخ پود به بالای ۸۵۰ و تنظیم دمای آون کشش |
| لیز خوردن کیسهها از پالت | سطح فوقالعاده صیقلی فیلم بدون فیلر زبری | استفاده از نخهای آجدار (Anti-slip) یا اسپری مواد چسباننده پالت |
با رعایت این موازین فنی در مرحله پیشتولید و ثبت دقیق مشخصات در برگه سفارش، ضایعات بستهبندی در خطوط پرکنی به کمتر از ۰.۱ درصد کاهش مییابد.